|
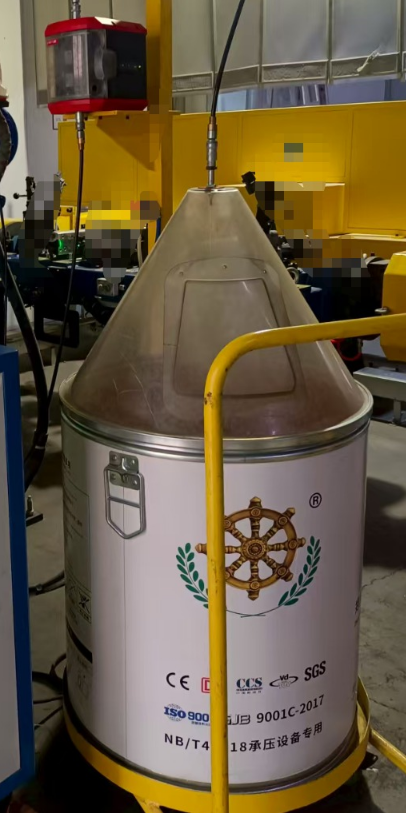
铝焊接机器人使用桶装铝焊丝的注意事项时间:2025-08-07 使用桶装铝焊丝进行机器人焊接时,需特别注意以下关键事项: 一、铝焊丝质量与导管维护 选用高挺度铝焊丝:桶装铝焊丝送丝距离长,需确保焊丝表面光滑、挺度高。劣质焊丝易因摩擦脱落碎屑堵塞导管,导致送丝不稳、电弧波动甚至停机。 定期清理导管:焊丝碎屑会累积在导管内,增加送丝阻力,需频繁清理导丝管以保证送丝顺畅。 二、专用设备适配 配套送丝机构:必须使用铝焊丝专用送丝轮和导管,避免损伤焊丝表面涂层或造成变形。 参数匹配调整:根据焊丝直径调整送丝速度和压力,确保与焊接电流、电压参数匹配,维持电弧稳定。 三、桶装铝焊丝搬运与安装规范 运输保持直立:桶装铝焊丝桶在搬运中严禁倾斜,避免桶内部铝焊丝松散缠绕。 规范穿丝操作:开桶后需双手取丝,防止焊丝意外掉落导致乱丝;安装时移除压杆但保留压盘,确保焊丝有序输出。
四、焊接工艺优化 焊前清理工件:彻底清除铝材焊缝处的氧化膜及油污(如用丙酮清洗),厚板需用钢丝刷预处理。 预热控制:厚度超10mm的工件建议预热(150℃左右),减少气孔和变形。 采用双脉冲焊接:启用双脉冲功能调整峰值/基值电流,可改善焊缝成型质量,形成均匀鱼鳞纹。 五、焊后质量与设备维护 焊缝检查:目测焊缝需饱满无焊瘤、气孔;必要时进行无损检测(如渗透检测)。 残渣清理:及时清除焊后残留焊剂,防止腐蚀铝材表面。 关键提示:桶装铝焊丝优势在于减少换丝频率提升效率,对铝焊丝质量、设备适配性及操作规范性要求极高,需严格遵循上述流程以保障焊接稳定性。郑州船王国产桶装铝焊丝*厂家,8年桶装铝焊丝成熟工艺、质量稳定,为客户提高焊接作业效率20%,供应桶装铝焊丝型号:5356、4043、5554、5183、5556、1100等,桶装焊丝直径:1.2、1.6 mm,欢迎来电来厂洽谈。 上一篇5083铝合金的焊接下一篇铝焊丝分类特点和焊接 |