|
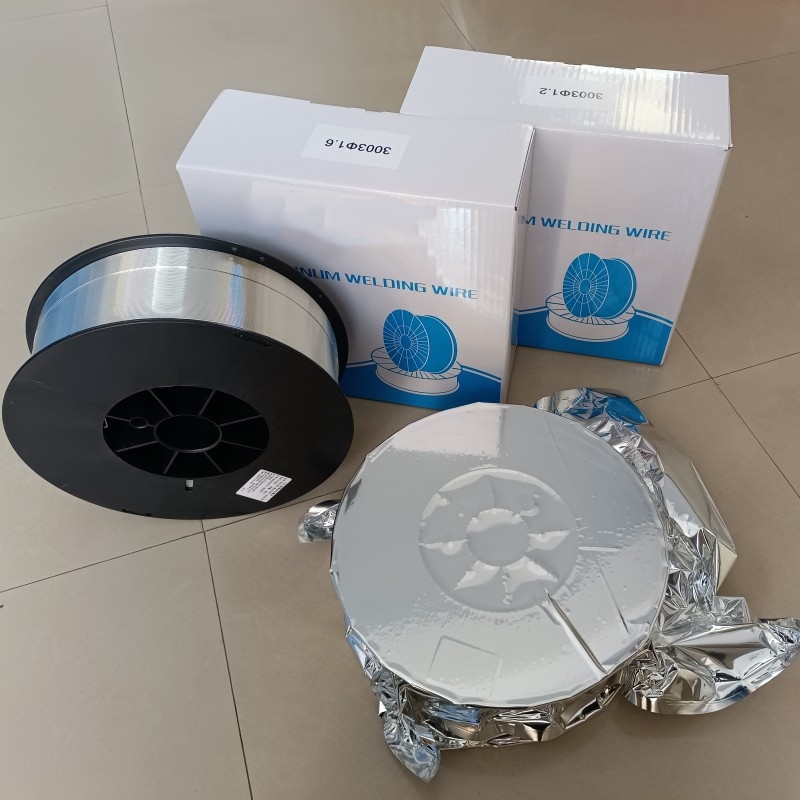
铝锰合金板焊接,为什么优先选3003焊丝?时间:2026-11-18 不少老铁为了省事,直接拿纯铝 ER1100 或者 4043 铝硅焊丝去焊 3103、3003 铝锰板,然后问题接连不断。要么焊缝耐腐跟不上母材,放在潮湿环境没多久就出现点状腐蚀;要么焊缝塑性差,折弯、卷边的时候直接从焊道位置开裂;还有做阳极氧化订单的,焊完焊缝色差明显,客户直接拒收。有钣金厂老板跟我说,一批通风铝风管订单,前期随便配焊丝,返修率接近 20%,工期拖慢、成本白白增加,这也是很多老铁容易忽略的关键点:3 系铝锰板,母材自带锰元素,焊丝必须成分匹配,才能保证接头性能一致。 3003 铝锰焊丝,就是专门对标 3003、3103、3004 这类铝锰合金板的匹配焊材,不是*焊丝,但在铝锰板材这个赛道里,是稳妥之选。它的锰含量控制在 1.0%–1.5%,和母材成分接近,焊缝和母材耐蚀性保持一致,不会出现 “母材完好、焊缝先腐蚀” 的情况,同时兼顾不错的塑性和强度,电弧柔和、飞溅少,不管是氩弧焊还是气保焊,焊工上手容错率更高。
一,耐蚀性同步,适合潮湿、通风类常压设备。之前有个做水箱、净化铝风管的客户,之前用纯铝焊丝焊 3003 铝板,放在户外一段时间,焊缝位置优先腐蚀渗漏,换成 3003 焊丝之后,连续一年多抽检没有渗漏问题,淡水、普通潮湿工况都稳。 第二,塑性好,焊后可以二次加工。很多铝锰板订单需要折弯、翻边、冲压,4043 硅焊丝焊缝偏脆,折弯极易裂;3003 焊丝焊缝延伸率高,焊完折弯成型不容易断,适合钣金后加工订单,做阳极氧化时焊缝色差小,外观件也能满足要求。 第三,工艺稳定,厚薄板通用,气孔裂纹风险低。薄板焊接不容易烧穿,厚板多层焊也不容易产生热裂纹,送丝顺畅,焊道成型平整,后续打磨工作量少,对车间效率提升很明显。这里要提醒一句:3003 只主打 3 系铝锰板,不适合 5 系铝镁、6 系 6061 这类合金,别当成通用焊丝乱配。 应用焊接场景:空调蒸发器、散热器、铝通风风管、食品淡水储槽、低压换热管路、3103 铝锰钣金箱体,还有纯铝和 3 系铝锰异种对接,都适合用 3003 焊丝。之前一个散热组件加工厂客户,批量加工 1.2mm、2mm 厚 3003 铝锰板,改用 3003 焊丝之后,焊缝返修率直接降到 3% 以内,焊工不用反复打磨补焊,整体产能提上来了。 分享两个实用提醒:焊前一定要打磨清除铝板表面氧化膜和油污,氧化膜是气孔头号诱因;焊接优先高纯氩气保护,薄板控制小电流,减少热输入。选对焊丝,不是越贵越好,核心是成分匹配。做 3 系铝锰板材订单,认准 3003 焊丝,少走返修弯路,稳定交付才能留住长期客户。 |