文章
  • 文章
搜索
产品百科
  • 铝锰合金板焊接,为什么优先选3003焊丝?

    很多铝锰板订单需要折弯、翻边、冲压,4043 硅焊丝焊缝偏脆,折弯极易裂;3003 焊丝焊缝延伸率高,焊完折弯成型不容易断,适合钣金后加工订单,做阳极氧化时焊缝色差小,外观件也能满足要求。做 3 系铝锰板材订单,认准 3003 焊丝,少走返修弯路,稳定交付才能留住长期客户。

  • 为什么 5356焊丝能成为铝焊通用主力?

    在铝焊丝里,5356 铝镁焊丝就是一款适配面极广的通用型号,很多加工厂、焊接门店常备它,大部分常规铝活都能搞定,但它不是真的无限制*,弄懂适用边界,才能用好这款焊丝。

  • SAL4043 铝硅焊丝:国产替代进口,6 系铝焊接稳定之选

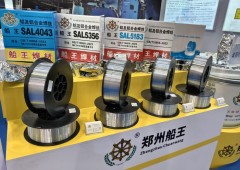
    做铝合金加工的同行大多有同感,早年关键铝件、6 系铝构件焊接,很多企业使用进口铝硅焊丝。郑州船王国产优质铝焊丝生产厂家,船王 牌SAL4043 铝硅焊丝,推荐用来替代进口的主力焊材。船王 SAL4043 经过大量现场验证,工艺匹配度高,品质对标进口,兼顾稳定和性价比。

  • SAL5183 铝镁焊丝——铝镁合金焊接抗裂耐蚀优选

    做铝合金结构焊接的加工厂、焊工师傅,大多都踩过这类坑。选用普通焊丝焊 5083 等铝镁板材,焊缝容易藏气孔,焊完静置一段时间出现微裂纹;工件放在潮湿、近海环境,焊缝优先腐蚀起皮。不少活件要求高韧性、耐震动,普通焊丝焊出来强度跟不上,试样反复不合格,不停返工打磨,耽误工期、拉高损耗,客户验收卡壳,订单悬着。机器人焊接还容易送丝卡顿、飞溅大,成型粗糙,后续修整工作量大。船王SAL5183 铝镁焊丝,专为高镁铝镁合金焊接打造,主体为铝基体,搭配 4.3%-5.2% 镁、0.5%-1.0% 锰,严控杂质含量,和 5083、5086、5654 母材匹配度

  • 铝返修踩坑不断,ZL101A 铝焊丝解决铸铝返修难题

    做铸铝返修的师傅大多都体会过这种煎熬:好不容易把 ZL101A 铸件上的砂眼、缩松清理干净,换了普通铝焊丝上手焊,麻烦才刚刚开始。如果你也被铸铝返修的难题困住,船王ZL101A 铝焊丝就是专门解决这类痛点的选择。选对同质匹配的船王 ZL101A 铝焊丝,铸铝补焊不再靠运气,返修一次到位,质量可控,干活心里踏实。

  • 为什么要求铝焊接一定要做焊前清理

    铝污染物的主要类型从大规模零售制造铝到达焊接工作室,铝会暴露在几种主要类型的污染物中。这些污染物可分为三大类:1.湿气:由于铝的氧化速度极快,这意味着必须尽可能地使其远离湿气。铝在运输条件下和到达工作地的储存条件下都可能暴露在潮湿环境中。这种湿气可能来自直接暴露,例如泄漏到空气中的环境湿气中。由于冷凝,铝也可能遭受直接的水分损坏。这经常发生在湿度不受控制的存储区域,因为存储中的温度波动会导致水在铝表面凝结。2.润滑剂:建筑材料通常涂有润滑剂或其他油,以增加它们的视觉吸引力,并保护它们免受湿气的损害。

共有18页首页上一页123456789下一页 跳转 页 确定 尾页

电话

400-8030-676


郑州船王


郑州船王


联系方式


邮箱

Sales@cwhj.com


技术咨询

13803896611


客户投诉

13803896611


技术

祥云时代


地址

郑州市荥阳豫龙镇毛寨工业区


seo seo