|
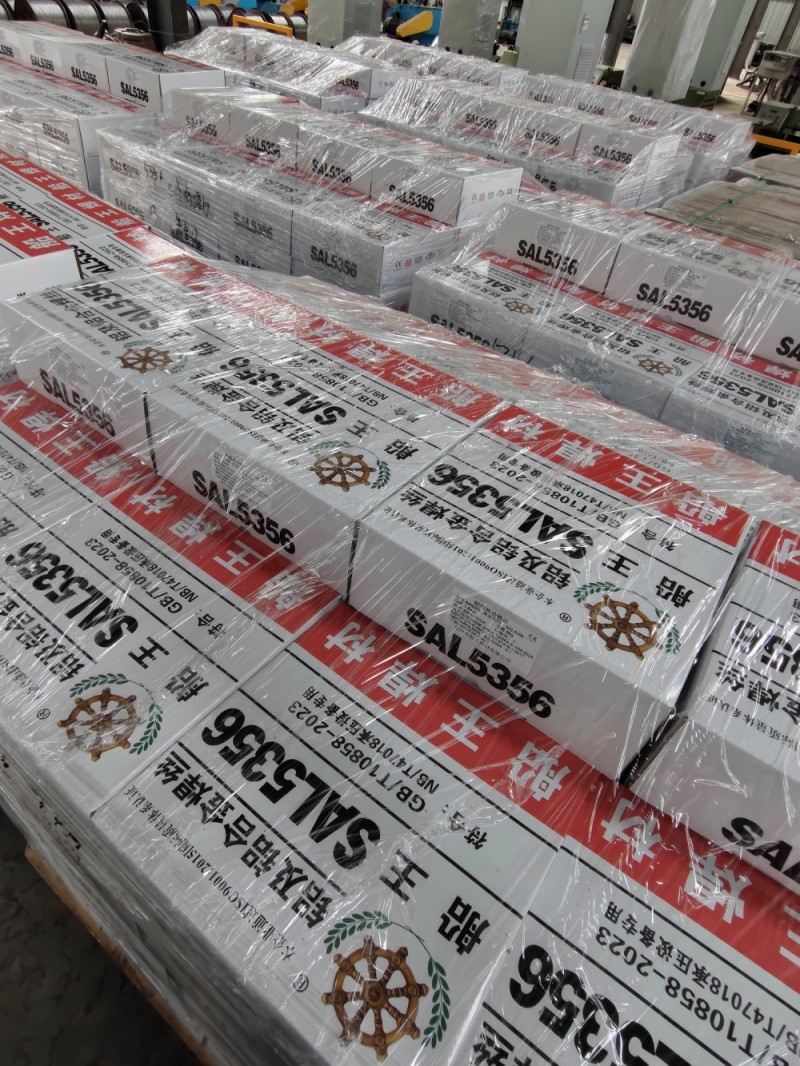
为什么 5356焊丝能成为铝焊通用主力?时间:2026-11-16 在铝焊丝里,5356 铝镁焊丝就是一款适配面极广的通用型号,很多加工厂、焊接门店常备它,大部分常规铝活都能搞定,但它不是真的无限制*,弄懂适用边界,才能用好这款焊丝。 一、为什么 5356 能成为铝焊通用主力5356 属于铝镁系焊丝,镁含量在 4.5%-5.5%,搭配少量钛、铬、锰元素,这个成分配比,刚好平衡了强度、韧性、耐腐蚀性,容错空间比其他焊丝更大。 对比大家熟悉的 4043 铝硅焊丝,4043 流动性好、不容易裂,更适合铸铝,但焊缝强度偏低,受力件不敢用;5183 耐海水腐蚀更强,适合长期浸泡的船底,但成本更高、适用场景窄。而 5356 刚好卡在中间区间,5052、5083、5086 这类 5 系铝镁板,还有 6061、6063 常用铝型材,都能稳定焊接,同种铝、部分异种铝对接都能 hold 住,MIG 机器人焊、手工氩弧焊都适配,不管是门店零星接单,还是工厂批量生产,备货一款就能覆盖七八成订单,大幅减少焊材 SKU。 这里分享两个真实现场案例。*个是船舶配套加工厂,甲板、护栏、上层铝结构,常年用 5083 板材,之前试过 4043,盐雾环境没过多久焊缝就出现点蚀,换成 5356 之后,焊缝耐盐雾能力明显提升,焊缝强度接近母材,探伤合格率稳定;第二个是新能源配套小厂,做铝合金拖车框架、铝油箱,母材混杂 6061 型材和 5052 铝板,之前工人经常拿错焊丝,焊缝受力后开裂,统一换成 5356 之后,返修率直接降了一大截,阳极氧化之后焊缝色差也很小,外观过关。 二、“通用*” 不等于什么都能焊这是新手商家*容易踩的误区,很多人听说 5356 *,就拿来焊铸铝、7075 高强铝,*后批量出问题。 给大家清晰划清红线:优先用于 5052、5083、5086、5454、6061、6063 这类结构铝、型材铝;不建议用在铸铝件、2 系、7 系高强铝合金,铸铝硅含量高,和 5356 搭配容易产生脆性相,焊缝容易开裂;7075 这类高强铝,焊接后应力腐蚀风险很高,不适合用 5356 施焊。 另外还有工况限制:5356 不适合长期持续高于 65℃的高温工况,高温下有应力腐蚀隐患;纯铝 1100 板材,优先选 ER1100 纯铝焊丝,5356 虽然能焊,但色差和延展性不如专用焊丝。简单记:受力、耐腐、结构铝选 5356;铸铝选 4043;纯铝选 1100;长期浸泡海水的水下部位,优先升级 5183。 三、商家备货与使用建议对于焊接门店、贸易商、小型加工厂,5356 是性价比*高的常备主力焊丝,备货优先 1.2mm、1.6mm 主流规格,盘装、桶装按需搭配,机器人大批量焊接优先桶装,减少换盘停机。 实操上记住几个关键点:铝焊核心是清理,焊前必须打磨掉氧化膜、擦除油污,不然很容易出气孔;薄板焊接控制热输入,6061 焊接时热输入太大容易产生裂纹;焊丝做好防潮密封存放,铝镁焊丝受潮之后,焊缝气孔概率会明显上升。 总结一句话:5356 是通用*款,不是全场景无敌款。作为商家,用它承接绝大多数铝合金结构、户外框架、拖车、油箱、压力容器、船舶上部结构订单,省心省力;遇到铸铝、高温、7 系高强铝订单,提前换对应焊丝,既能稳住订单质量,又不会盲目备货造成积压。 |