|
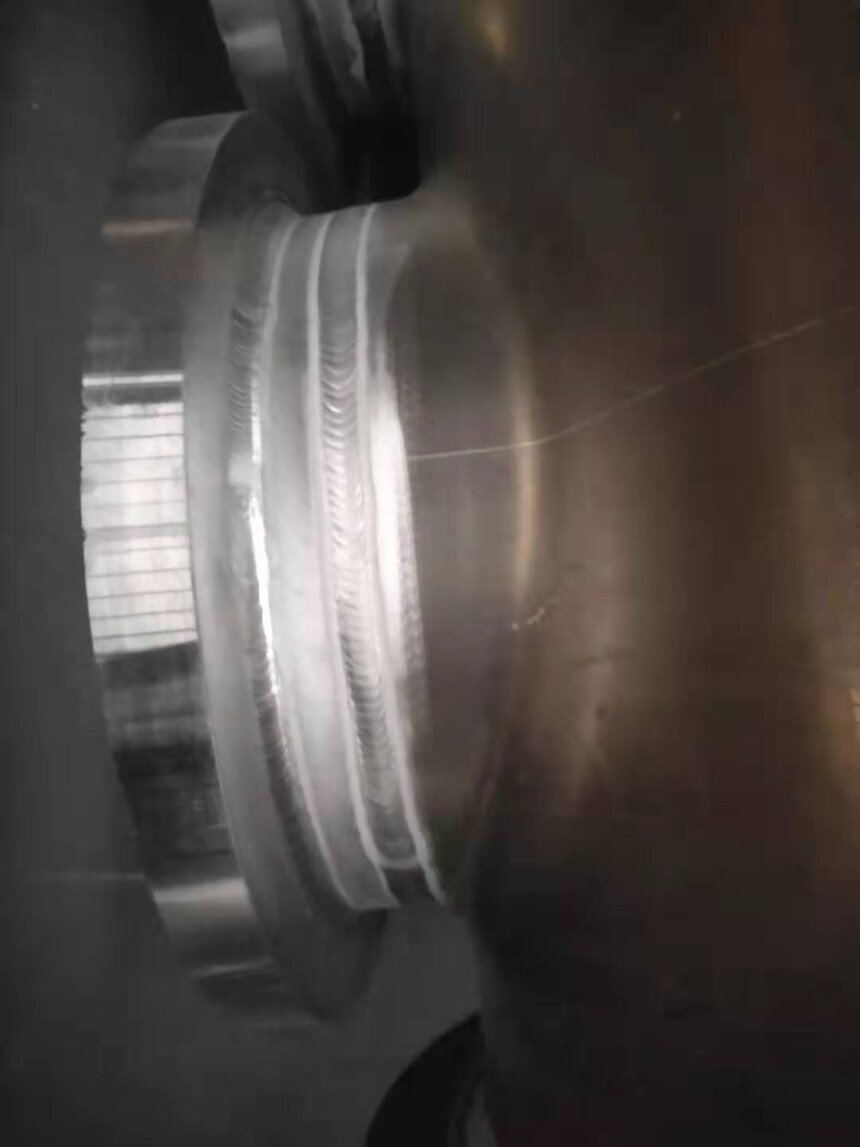
GIS壳体焊接:用船王铝焊丝,产能效率稳得住我们车间主打 GIS 壳体铝合金焊接,和郑州船王合作已经有好几年。*开始一直用他家盘装铝焊丝,质量一直在线,后来听说厂家推出桶装焊丝,抱着试一试的心态试样,用到现在,整体效果超出预期。 压力容器焊接,容不得半点马虎,焊缝探伤要求高,*怕焊丝批次不稳,出现气孔、夹渣、送丝卡顿,一旦出问题,返修成本很高。这么多年下来,船王焊丝给我们*大的感受就是稳定,同牌号每一批成分波动小,焊缝成型均匀,探伤一次合格率稳定在 98% 以上,大大减少了返工耗时。 之前用5356盘装焊丝1.6mm,换盘、接头剪丝、重新引弧,一套流程下来,一台设备每天差不多要停机换丝 6~8 次,不仅打断焊接节奏,还会产生不少焊丝头废料。船王推出新产品桶装焊丝后,我们试着换成1.6mm桶装焊丝,连续送丝能力变强,单日换丝次数降到 1 次以内,机器人有效焊接时长明显拉高,单班产能提升大概 8%,焊丝边角废料也减少近 60-70%。 我们也对比过不少进口和国内其他品牌,它不是*便宜的,但综合性价比很突出。采购价适中,加上返修少、废料少、设备停机时间缩短,算上综合生产成本,优势很明显。遇到工艺上的疑问,厂家技术响应也及时,能配合我们压力容器的焊接要求做对接。 做压力容器焊接,稳定就是*大的效益。从盘装到桶装,一路跟着船王更新换代,长期合作下来省心不少。后续我们车间自动化产线扩产,也会继续优先选用郑州船王铝焊丝。
|